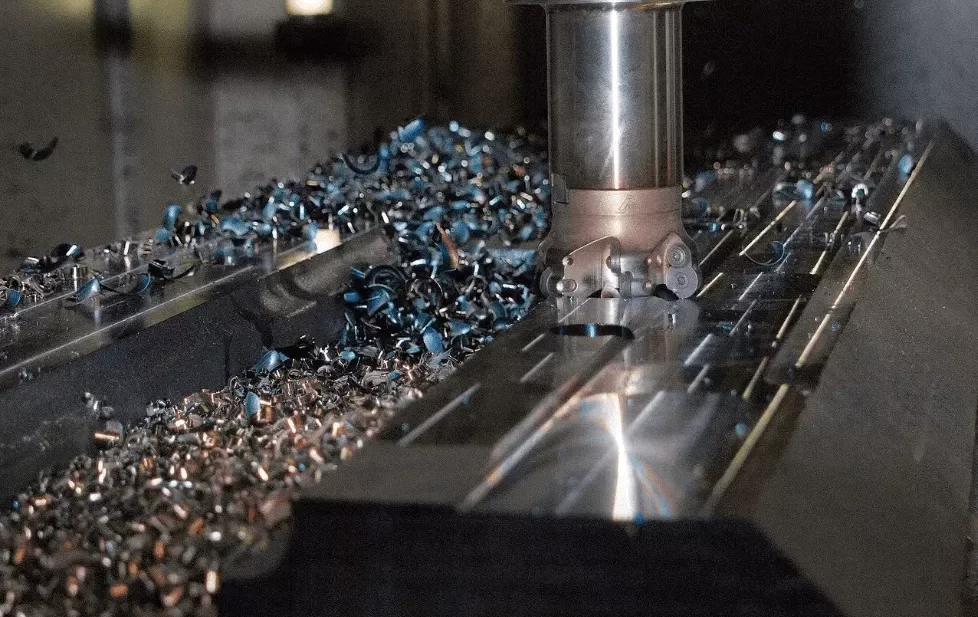
Unter der spanenden Bearbeitung versteht man das Abtragen von Material von einem Werkstück aus Metall oder Kunststoff mittels Schneidwerkzeugen, um dem Werkstück die gewünschte Form und die gewünschten Maße zu verleihen. Im Gegensatz zum Gießen oder Schmieden wird kein Material hinzugefügt; überschüssiges Material wird kontrolliert abgetragen. Aus diesem Grund wird dieses Verfahren auch als „subtraktive Fertigung“ (subtractive manufacturing) bezeichnet.
Ob es darum geht, aus einem Aluminiumblock ein präzises Verbindungsteil herauszuarbeiten oder den Durchmesser einer Stahlwelle im Mikrometerbereich zu korrigieren – all dies gehört zum Aufgabenbereich der spanenden Bearbeitung. Von der Automobilindustrie über die Verteidigungsindustrie bis hin zur Luftfahrt und Medizin: Nahezu jede Branche, in der Präzision gefragt ist, stützt sich auf dieses Verfahren.
In diesem Artikel erläutern wir, wie die spanende Fertigung funktioniert, welche Hauptverfahren es gibt, welche Vorteile sie bietet und in welchen Fällen sie vorzuziehen ist.
Wie funktioniert die spanende Bearbeitung?
Das Prinzip ist einfach: Es gibt ein rotierendes Werkzeug oder ein rotierendes Werkstück; zwischen beiden wird ein kontrollierter Kontakt hergestellt, und die Schneidkante entfernt dünne Schichten (Späne) vom Material. Die Drehzahl des Werkzeugs, sein Vorschub und die Einschnitttiefe werden im Voraus festgelegt.
In modernen Werkstätten werden diese Bewegungen von einem Computer gesteuert. Das dreidimensionale Modell des Werkstücks wird in einer CAM-Software in Werkzeugbahnen umgewandelt und von dort aus in Befehle (G-Code) übersetzt, die die Maschine verstehen kann. Der Bediener spannt das Rohmaterial in die Maschine ein, startet das Programm und die Maschine bearbeitet das Werkstück mit einer Genauigkeit im Mikrometerbereich. Diese Automatisierung wird als „CNC-Zerspanung“ bezeichnet.
Zerspanungsverfahren
Es gibt nicht nur ein einziges Verfahren der spanenden Bearbeitung; je nach Geometrie des Werkstücks kommen unterschiedliche Verfahren zum Einsatz. Zu den gängigsten zählen die folgenden.
Drehen
Beim Drehen dreht sich das Werkstück mit hoher Geschwindigkeit, während das Schneidwerkzeug entlang einer festen Achse vorrückt und das Material abträgt. Dies ist das ideale Verfahren für zylindrische und konische Teile: Wellen, Buchsen, Stifte, Nippel, Flansche. Neben der Bearbeitung des Außendurchmessers werden auf der Drehmaschine auch Bohrungen, Nuten und Gewinde geschnitten. Wir haben dieses Thema in einem separaten Artikel ausführlich behandelt: Was ist eine CNC-Drehmaschine?
Fräsen
Beim Fräsen ist das Prinzip umgekehrt: Diesmal dreht sich das Werkzeug, während das Werkstück auf dem Tisch fixiert ist und sich bewegt. Ebene Flächen, Taschen, Nuten, Zahnprofile und komplexe dreidimensionale Formen werden durch Fräsen hergestellt. Bei prismatischen und frei geformten Teilen ist das Fräsen unverzichtbar.
Bohren, Reiben und Gewindeschneiden
Das Bohren ist der erste Schritt; wenn jedoch eine präzise Lagerbohrung oder ein sauberes Schraubengewinde erforderlich ist, ist die Arbeit damit noch nicht beendet. Mit einer Reibahle wird die Bohrung präzisiert, mit einem Gewindeschneider wird das Gewinde geschnitten. Diese Vorgänge werden meist in einer einzigen Aufspannung auf der Dreh- oder Fräsmaschine durchgeführt.
Schleifen
Wo höchste Oberflächenqualität und engste Toleranzen gefordert sind, kommt das Schleifen zum Einsatz. Eine Schleifscheibe entfernt sehr dünne Schichten vom Werkstück, glättet die Oberfläche und nimmt die Feineinstellung der Maße vor. Bei gehärteten Stählen und bei Werkstücken, die eine Oberflächenrauheit unter Ra 0,2 erfordern, ist das Schleifen unerlässlich.
Der Unterschied zwischen CNC-Bearbeitung und konventioneller Zerspanung
Bei konventionellen Maschinen führt der Bediener jede Bewegung manuell aus; die Einhaltung der Maße hängt von der Erfahrung des Fachmanns ab. Diese Verfahren werden nach wie vor für Einzelstücke oder einfache Bearbeitungen verwendet.
Bei CNC-Maschinen hingegen werden die Bewegungen vom Computer gesteuert. In der Praxis bedeutet dies Folgendes:
- Wiederholgenauigkeit: Das erste und das fünftausendste Teil weisen die gleichen Maße auf.
- Genauigkeit: Auf einer guten CNC-Maschine lassen sich ±0,01 mm und beim Schleifen sogar Werte im Mikrometerbereich (±0,005 mm) problemlos erreichen.
- Komplexe Geometrie: Formen, die von Hand nicht realisierbar sind, können mithilfe eines Programms hergestellt werden.
- Geschwindigkeit: In der Serienfertigung arbeitet die Maschine ohne Unterbrechung.
In der Serienfertigung und bei Arbeiten mit engen Toleranzen fällt die Wahl fast immer auf die CNC-Bearbeitung.
Vorteile der spanenden Fertigung
Es gibt einige grundlegende Vorteile, die die spanende Bearbeitung so weit verbreitet machen:
- Hohe Präzision. Verfahren wie das Gießen sorgen lediglich für eine grobe Formgebung; die endgültigen Maße und Toleranzen werden meist erst durch die spanende Bearbeitung erreicht.
- Keine Formen erforderlich. Beim Guss müssen Sie für jedes Teil teure Formen anfertigen lassen. Bei der spanenden Bearbeitung wird direkt aus dem Rohmaterial gearbeitet; dies macht die Herstellung von Prototypen sowie die Produktion in kleinen bis mittleren Stückzahlen wirtschaftlich.
- Breites Materialspektrum. Von Aluminium über Titan und Edelstahl bis hin zu technischen Kunststoffen lassen sich zahlreiche Werkstoffe bearbeiten.
- Hervorragende Oberflächenqualität. Das fertig bearbeitete Teil ist meist ohne zusätzliche Nachbearbeitung montagefertig.
- Flexibilität. Wenn eine Konstruktionsänderung erforderlich ist, aktualisieren Sie nicht die Form, sondern lediglich das Programm.
Es gibt jedoch auch eine Kehrseite: Die anfallenden Späne bedeuten Materialverlust, und bei sehr hohen Stückzahlen kann der Guss in Bezug auf die Stückkosten Vorteile bieten. Die Wahl des richtigen Verfahrens hängt von der Geometrie des Teils und der Produktionsmenge ab.
Welche Werkstoffe werden bearbeitet?
Die spanende Fertigung ist hinsichtlich der Werkstoffe flexibel. Am häufigsten werden folgende Werkstoffe verarbeitet:
- Aluminiumlegierungen: Leicht, einfach zu bearbeiten; weit verbreitet in der Automobil- und Luftfahrtindustrie.
- Stahl und Edelstahl: Für Teile, die eine hohe Festigkeit erfordern.
- Titan: Hohes Festigkeits-Gewichts-Verhältnis; besonders beliebt in der Luftfahrt und der Verteidigungsindustrie.
- Messing und Kupfer: Hier stehen Leitfähigkeit und Bearbeitbarkeit im Vordergrund.
- Technische Kunststoffe: wie POM, PEEK, Nylon.
Jedes Material hat seine eigenen Anforderungen hinsichtlich Schnittgeschwindigkeit, Werkzeugauswahl und Kühlung. Die Materialauswahl behandeln wir in einem separaten Leitfaden: Welche Metalle lassen sich mit CNC bearbeiten?
In welchen Branchen wird die zerspanende Fertigung eingesetzt?
Präzisionsteile werden fast überall benötigt, doch einige Branchen sind besonders stark auf die spanende Fertigung angewiesen:
- Automobilindustrie: Motor- und Getriebeteile, Verbindungselemente, Spezialvorrichtungen.
- Rüstungsindustrie: Teile mit engen Toleranzen, kritischer Sicherheitsrelevanz und oft unter Geheimhaltungsauflagen.
- Luftfahrt: Komponenten, bei denen Leichtigkeit und Festigkeit gleichermaßen gefragt sind und die eine zertifizierte Fertigung erfordern.
- Maschinenbau: Wellen, Zahnräder, Lager, Formen und Vorrichtungen.
- Medizin und Energie: Hochpräzise, rückverfolgbare Teile.
Wann sollten Sie sich für die spanende Fertigung entscheiden?
Eine praktische Faustregel: Wenn das Bauteil enge Toleranzen, eine gute Oberflächenqualität oder eine komplexe Geometrie aufweist und die Produktionsmenge von einem Einzelstück bis zu einer mittleren Serie reicht, ist die zerspanende Fertigung meist das geeignetste Verfahren. Sie eignet sich zudem ideal, um in der Prototypenphase Werkzeugkosten zu vermeiden; darüber hinaus können Sie mit dem für den Prototyp verwendeten Programm nahtlos in die Serienfertigung übergehen.
Bei Teilen mit sehr hohen Stückzahlen, einfacher Geometrie und lockeren Toleranzen können Verfahren wie Guss oder Pressen jedoch Kostenvorteile bieten.
Häufig gestellte Fragen
Was ist der Unterschied zwischen der spanenden Bearbeitung und dem Gussverfahren? Beim Gussverfahren wird geschmolzenes Metall in eine Form gegossen, um die Form zu erhalten, wobei Material hinzugefügt wird. Bei der spanenden Bearbeitung hingegen wird die Form durch das Abtragen von Material aus einem Rohblock erzielt. Das Gussverfahren ist bei hohen Stückzahlen wirtschaftlich; die spanende Bearbeitung zeichnet sich hingegen durch Präzision und Flexibilität aus. Bei den meisten Bauteilen werden beide Verfahren kombiniert: Der Guss liefert die Grobform, die zerspanende Fertigung sorgt für die endgültigen Maße.
Welche Toleranzen lassen sich bei der zerspanenden Fertigung erreichen? Auf einer guten CNC-Maschine ist ±0,01 mm ein gängiges Ziel. Durch Schleifen und Präzisionsbearbeitung lassen sich Toleranzen von ±0,005 mm und darunter, also im Mikrometerbereich, erzielen. Die erforderliche Toleranz richtet sich nach der Funktion des Bauteils.
Kann ich Einzelstücke fertigen lassen? Ja. Einer der größten Vorteile der spanenden Fertigung ist, dass keine Formen erforderlich sind; daher können sowohl einzelne Prototypen als auch Serien von mehreren Tausend Stück wirtschaftlich hergestellt werden.
Was muss ich für die Fertigung einreichen? In der Regel reicht die technische Zeichnung des Teils (mit Maßen und Toleranzen) oder ein 3D-Modell (z. B. STEP, IGES) aus. Falls Sie keine Zeichnung haben, kann die Fertigung auch mittels Reverse Engineering anhand eines Musterteils erfolgen.
Möchten Sie Ihr Teil mit engen Toleranzen fertigen lassen? Senden Sie uns Ihre technische Zeichnung oder Ihr 3D-Modell; wir bieten Ihnen die für Sie am besten geeignete Lösung – vom Prototyp bis zur Serienfertigung. Angebot anfordern →