İletişim & Teklif
Teknik çiziminizi veya talebinizi iletin; mühendis ekibimiz genellikle aynı iş günü içinde fiyat ve termin ile dönüş yapar.
34490 Başakşehir / İstanbul
Haritada göster →
Teklif Formu
Konya, Ankara, İzmir: Anadolu'nun Makine İmalat Merkezleri ve CNC Kapasitesi
Türkiye'nin talaşlı imalat kapasitesi İstanbul ve Bursa ile sınırlı değildir; Konya, Ankara ve İzmir, her biri farklı sektörel karakterle Anadolu'nun makine imalat merkezleridir. Konya tarım makineleri, döküm ve otomotiv yan sanayiiyle; Ankara savunma, havacılık ve raylı sistem ekosistemiyle; İzmir makine imalatı, liman avantajı ve Ege sanayi bölgeleriyle öne çıkar. Bu yazı Avrupalı alıcı için üç şehri karşılaştırıyor: sanayi profili ve güçlü parça grupları, atölye ölçeği ve kalite kültürü, maliyet düzeyi, lojistik (liman, havalimanı, kara yolu süresi), İstanbul-Bursa ekseniyle fark ve hangi işler için hangi şehir tercih edilmelidir.
Türkiye Devamını Oku
Derin Delik Delme ve İnce Cidarlı Parçalarda Zorluklar: Yöntemler ve Tasarım Önerileri
Uzunluğu çapının 5 katını aşan delikler ve cidar kalınlığı 1 mm'nin altına inen parçalar, CNC işlemede maliyeti ve riski katlayan iki klasik zorluktur. Derin delikte matkap sapması, talaş tıkanması ve ısı; ince cidarda bağlama deformasyonu, titreşim ve ölçü kararsızlığı hem tedarikçiyi hem tasarımcıyı ilgilendirir. Bu yazı iki konuyu birlikte ele alıyor: derin delik için yöntemler (uzun matkap, gundrill, BTA, tek dudaklı matkap, kayar otomatta yüksek basınçlı soğutma), sapma ve düzlük toleransları, ince cidar için bağlama stratejileri (yumuşak çene, mandrel, dondurma ve yapıştırma), işleme sırası ve gerilim yönetimi, malzeme davranışı, ölçüm zorlukları ve maliyeti düşüren tasarım değişiklikleri.
Teknik Devamını Oku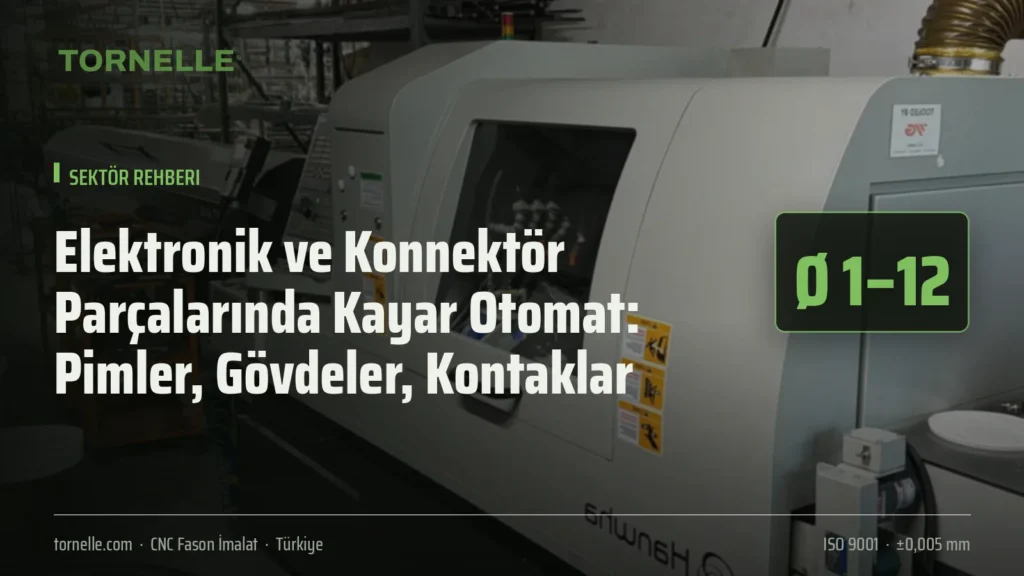
Elektronik ve Konnektör Parçalarında Kayar Otomat: Pimler, Gövdeler, Kontaklar
Elektronik ve elektromekanik sektörü, kayar otomatın (Swiss-type) en doğal pazarıdır: Ø0,5–20 mm çapında, ±0,01 mm toleranslı, yüzeyi kaplanacak ve yüz binlerce adet üretilecek pimler, soketler, kontak gövdeleri, sensör muhafazaları ve RF konnektör parçaları. Bu yazı elektronik alıcıları için kayar otomat tedarikini ele alıyor: tipik parça aileleri ve gereksinimleri, malzeme seçimi (CuZn39Pb3, CuSn6, CuBe alternatifleri, 303/316L paslanmaz, alüminyum), tolerans ve yüzey beklentileri, kaplama zinciri (kalay, nikel, altın, gümüş) ve kaplama öncesi yüzey şartları, çapak ve temizlik, adet ve teslim modeli, RoHS/REACH beyanı ve Türkiye'den tedarikte dikkat edilecekler.
Elektronik Devamını Oku